 پمپ آب خانگی
 پمپ انتقال سوخت
 ست کنترل پمپ
 کارواش خانگی
 انبر پرچ
 انبر قفلی
 انبردست
 دم باریک
 سر پیچ گوشتی
 سیم چین
 متر
 شیرآلات حمام
 شیرآلات دستشویی
 شیرآلات روشویی
 سیفون ( فلاش تانک )
وبلاگ
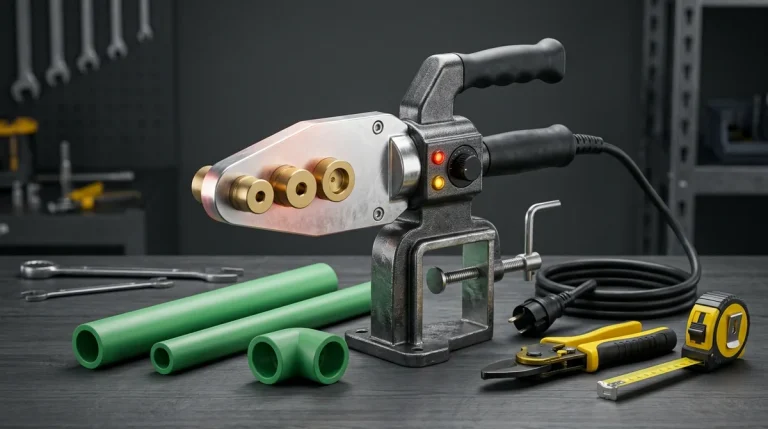
در اجرای پایپینگ آب سرد و گرم بهداشتی، جوش لوله سبز از طریق متد همجوشی حرارتی فیوژن سوکتی (Socket Fusion) انجام میشود؛ این فرآیند با رساندن دمای لوله و اتصال پلیپروپیلنی به ۲۶۰ درجه سلسیوس، زنجیرههای پلیمری را در محل اتصال به یکدیگر پیوند زده و سازهای کاملاً یکپارچه و ضد نشتی پدید میآورد. تسلط بر زمان دقیق حرارتدهی متناسب با قطر لوله، علامتگذاری صحیح عمق نفوذ و پرهیز از چرخاندن قطعات در لقمه اتو، ضامن حفظ قطر مفید عبور سیال و جلوگیری از انسداد هیدرولیکی است.
| سایز نامی لوله (mm) | عمق نفوذ در اتصال (mm) | مدت زمان گرمایش در اتو (ثانیه) | حداکثر زمان مجاز اتصال (ثانیه) | مدت زمان خنککاری نهایی (دقیقه) |
|---|---|---|---|---|
| ۲۰ میلیمتر (۱/۲ اینچ) | ۱۴ میلیمتر | ۵ ثانیه | ۴ ثانیه | ۲ دقیقه |
| ۲۵ میلیمتر (۳/۴ اینچ) | ۱۶ میلیمتر | ۷ ثانیه | ۴ ثانیه | ۲ دقیقه |
| ۳۲ میلیمتر (۱ اینچ) | ۱۸ میلیمتر | ۸ ثانیه | ۶ ثانیه | ۴ دقیقه |
| ۴۰ میلیمتر (۱ ۱/۴ اینچ) | ۲۰ میلیمتر | ۱۲ ثانیه | ۶ ثانیه | ۴ دقیقه |
| ۵۰ میلیمتر (۱ ۱/۲ اینچ) | ۲۳ میلیمتر | ۱۸ ثانیه | ۶ ثانیه | ۵ دقیقه |
| ۶۳ میلیمتر (۲ اینچ) | ۲۶ میلیمتر | ۲۴ ثانیه | ۸ ثانیه | ۶ دقیقه |
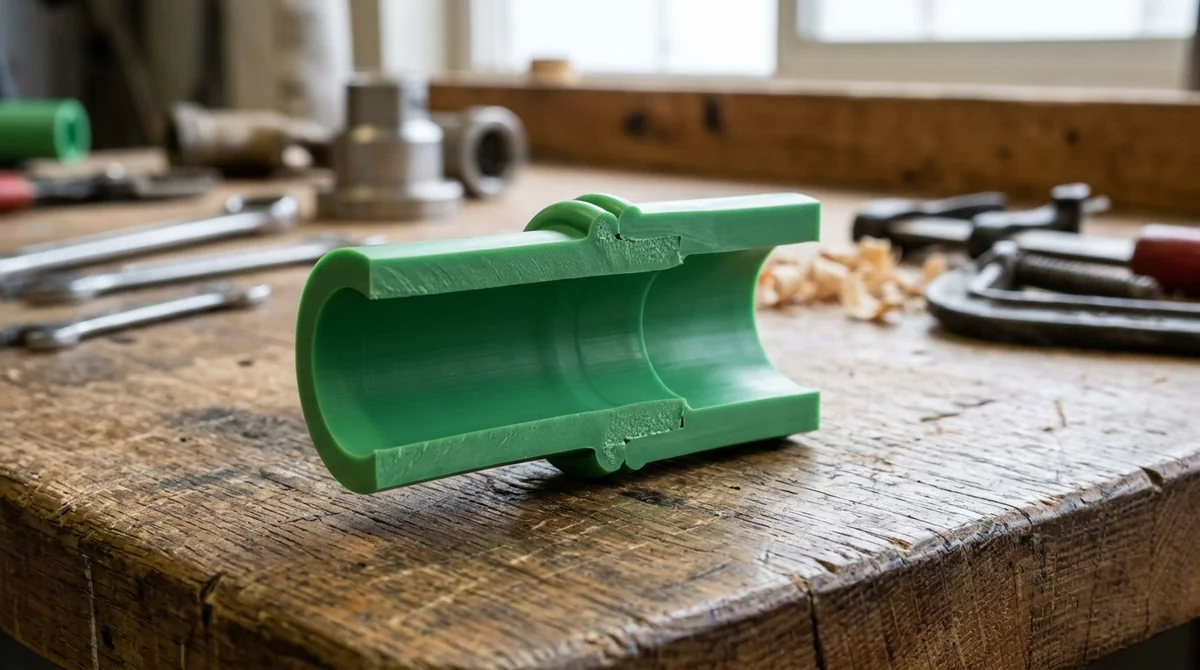
۱. متالورژی فیوژن سوکتی و خواص پلیپروپیلن راندوم کوپلیمر (PP-R)
لولههای پلیمری سبز یا سفید که در بازار ایران به لوله سبز یا لوله پروپیلن شهرت یافتهاند، از ماده اولیه ترموپلاستیک پلیپروپیلن راندوم کوپلیمر نوع ۳ (PPRC Type ۳) تولید میشوند؛ این پلیمر پیشرفته به دلیل توزیع اتفاقی منومرهای اتیلن در زنجیره بلند پلیپروپیلن، مقاومت مکانیکی فوقالعادهای در برابر تنشهای کششی، خزش حرارتی و فشارهای هیدرواستاتیکی مداوم در دماهای کاری تا ۷۰ درجه سلسیوس از خود نشان میدهد. برخلاف لولههای فلزی که نیازمند رزوه، واشر یا لحیمکاری هستند، اتصال این لولهها بر مبنای همجوشی مولکولی یا فیوژن حرارتی استوار است.
در فرآیند اصولی جوش لوله سبز، لایه خارجی لوله و لایه داخلی سوکت اتصال به صورت همزمان در تماس با قالبهای با پوشش نچسب گرم میشوند؛ در اثر این انرژی گرمایی کنترلشده، پیوندهای بینمولکولی نیمهبلورین پلیمر در دمای مشخصی سست شده و به حالت ژل مذاب چسبناک درمیآیند. هنگامی که لوله و اتصال بلافاصله پس از خروج از اتو درون یکدیگر فشرده میشوند، زنجیرههای هیدروکربنی لوله و اتصال به داخل ساختار یکدیگر نفوذ کرده و پس از سرد شدن، مرز جدایی میان دو قطعه کاملاً محو میگردد. در نتیجه، ناحیه اتصال نه تنها نقطهضعف لولهکشی نیست، بلکه به دلیل دوبرابر شدن ضخامت گوشت پلیمری، استحکام فشاری به مراتب بالاتری نسبت به طول آزاد لوله خواهد داشت.
این فناوری مدرن مزایای چشمگیری نظیر مقاومت مطلق در برابر خوردگی الکتروشیمیایی، عدم ایجاد رسوب آهکی، سطح صیقلی با زبری هیدرولیکی ناچیز (ضریب زبری هیزن ویلیامز ۱۴۰ تا ۱۵۰) و بهداشت کامل در انتقال آب شرب دارد. با این حال، دستیابی به این خواص مکانیکی بینظیر مشروط به رعایت دقیق متغیرهای ترمودینامیکی جوشکاری است؛ اندکی انحراف در دما، زمان ماندگاری یا فشار محوری میتواند اتصال را از یک پیوند همگن پایدار به یک گلوگاه هیدرولیکی پرخطر تبدیل نماید.
۲. تنظیم دمای اتو لوله، کالیبراسیون لقمههای تفلون و جدول زمان حرارت
اصلیترین ابزار در فرآیند جوش لوله سبز، دستگاه جوش فیوژن یا اصطلاحاً اتو لوله است؛ این دستگاه شامل یک المنت الکتریکی پرقدرت (معمولاً بین ۸۰۰ تا ۲۰۰۰ وات)، ترموستات تنظیمی یا کنترلر دیجیتال الکترونیکی، و صفحه حرارتی آلومینیومی است که قالبهای استوانهای جفت (نر و ماده) موسوم به لقمه بر روی آن پیچ میشوند. مطابق با استانداردهای مرجع DIN ۱۶۹۶۳ و DVS ۲۲۰۷، دمای کاری استاندارد برای اجرای عملیات جوشکاری باید دقیقاً بر روی ۲۶۰ درجه سلسیوس (با رواداری مجاز مثبت و منفی ۱۰ درجه) کالیبره گردد.
اگر دمای المنت کمتر از ۲۵۰ درجه باشد، لایه سطحی پلیمر به عمق کافی ذوب نشده و در لحظه اتصال، جوش سرد (Cold Weld) رخ میدهد؛ در مقابل، چنانچه دمای دستگاه از ۲۷۵ درجه فراتر رود، پلیپروپیلن دچار اکسیداسیون حرارتی شدید شده، رنگ آن متمایل به قهوهای یا زرد تیره گشته و پیوند پلیمری شکننده میشود. علاوه بر دما، وضعیت پوشش تفلون (PTFE) لقمهها نقشی حیاتی دارد؛ خط و خش، سایش پوشش طلایی یا سیاه نچسب و آلودگی با بقایای سوخته پلاستیکهای قبلی موجب چسبیدن مواد مذاب به قالب، کاهش حرارت انتقالی و ناهمواری رینگ جوش خواهد شد.
زمانبندی فرآیند یکی از حساسترین ارکان مهندسی است؛ این بازه به سه فاز زمانی اصلی تقسیم میشود:
مدت زمان گرمایش (Heating Time): زمانی است که لوله و اتصال تا عمق استاندارد درون لقمه اتو قرار دارند؛ شمارش معکوس این زمان دقیقاً از لحظه استقرار کامل قطعات در انتهای قالب آغاز میشود.
زمان تعویض و جفتکردن (Changeover Time): فاصله زمانی میان بیرون کشیدن قطعات از لقمه تا جفت کردن کامل آنها در یکدیگر است؛ این زمان برای سایزهای خانگی نباید بیش از ۴ ثانیه به طول بینجامد، زیرا سطح بسیار نازک مذاب در مجاورت هوای خنک محیط به سرعت دچار انجماد اولیه میشود.
زمان خنککاری (Cooling Time): بازهای است که اتصال جفتشده باید کاملاً ثابت و بدون کوچکترین تنش خمشی، ضربه یا حرکت محوری نگه داشته شود تا زنجیرههای پلیمری متبلور گردند.
۳. مراحل اجرایی برشکاری، عمق نفوذ و پیشگیری از تنگ شدن مقطع عبور آب
برای دستیابی به اتصالاتی بدون نقص و استاندارد در تأسیسات ساختمانی، اجرای منظم و بدون شتاب مراحل پنجگانه کارگاهی زیر الزامی است:
گام اول؛ برشکاری عمود بر محور: لوله سبز باید منحصراً توسط قیچیهای مخصوص برش لوله پلیمری با تیغههای تیز فولادی بریده شود؛ برشهای اریب و زاویهدار موجب میشوند یک سمت لوله زودتر به انتهای سوکت رسیده و طرف دیگر دچار خلاء اتصال گردد. پس از برش، هرگونه پلیسه یا براده با تیغ برداشته میشود.
گام دوم؛ پاکسازی شیمیایی سطوح: سطح بیرونی لوله و داخل سوکت اتصال باید با دستمال بدون پرز و الکل ایزوپروپیلن تمیز شود تا چربی دست، گرد و غبار گچ ساختمان و رطوبت پاک شوند؛ وجود حتی یک قطره آب در محل جوش لوله سبز به دلیل تبخیر ناگهانی در دمای ۲۶۰ درجه، حبابهای بخار میکروسکوپی در بافت جوش ایجاد کرده و نشتی حتمی به همراه دارد.
گام سوم؛ علامتگذاری عمق استاندارد نفوذ: با استفاده از خطکش یا شابلون مخصوص و مداد، عمق نفوذ استاندارد بر روی سر لوله علامت زده میشود؛ این اقدام از ورود بیش از حد لوله به داخل لقمه و اتصال جلوگیری میکند. ورود لوله به فراتر از عمق مجاز، مهمترین عامل مسدود شدن مقطع داخلی لوله (Lumen Reduction) و افت فشار آب مصرفی در پروژهها است.
گام چهارم؛ قرارگیری همزمان در لقمههای اتو: لوله را درون لقمه ماده و اتصال را روی لقمه نر با فشار ملایم و محوری هدایت میکنیم تا علامت عمق به لبه قالب برسد؛ در این وضعیت بدون چرخاندن، ثانیهشمار طبق جدول آغاز میشود.
گام پنجم؛ خروج و جفتسازی همگن: پس از سپری شدن زمان، قطعات با حرکت مستقیم بیرون کشیده شده و بدون هیچگونه چرخش، لوله به نرمی وارد سوکت میشود تا دو لبه مذاب به یکدیگر رسیده و رینگ جوش دوگانه یکنواخت (Double Welding Bead) را در دور تا دور محل اتصال شکل دهند. در ۳ ثانیه اول امکان تصحیح انحراف زاویهای اندک وجود دارد اما چرخش اکیداً ممنوع است.
۴. عیبیابی خطاهای متداول، تست فشار هیدرواستاتیک و الزامات ایمنی
در این بخش همراه تیم آرن تجارت باشید تا به بررسی چکلیست عیبیابی خطاهای جوش لوله سبز، تستهای هیدرولیکی تحویل کار و نکات ایمنی فردی بپردازیم؛ شناخت دقیق علل تخریب زودهنگام لولهکشی به تکنسینها کمک میکند پیش از پوشاندن لولهها با ملات ساختمانی، از صحت ۱۰۰ درصدی پایپینگ اطمینان یابند.
شایعترین ایرادات اجرایی و راهحلهای پیشگیرانه عبارتند از:
تنگشدگی گلویی و افت دبی شبکه: بارزترین پیامد گرم کردن بیش از حد لوله یا فشردن آن فراتر از علامت مجاز، تجمع برآمدگی بزرگ مذاب پلیمری در داخل لوله است؛ این برآمدگی مقطع عبور آب را تا ۵۰ درصد کاهش میدهد. کنترل چشمی داخل لوله در سایزهای بالاتر یا عبور دادن ساچمه تستی راهکار کشف این عیب پیش از بهرهبرداری است.
جوش سرد و جدا شدن اتصال زیر بار فشاری: اتلاف وقت بیش از حد هنگام انتقال لوله از اتو به اتصال، یا کم بودن دمای المنت دستگاه، باعث شکلگیری پیوند ناقص میشود؛ این اتصالات ممکن است در ظاهر بدون نشتی باشند اما در تست فشار هیدرواستاتیک یا با عبور آب داغ ناگهان از هم جدا میشوند.
پروتکل تست هیدرواستاتیک طبق مبحث ۱۶ مقررات ملی: پس از پایان لولهکشی و گذشت حداقل ۲ ساعت از آخرین اتصال، شبکه باید با آب تمیز پر شده و هواگیری کامل گردد. سپس به وسیله پمپ تست دستی یا برقی، فشار سیستم تا ۱.۵ برابر فشار کاری طراحی (حداقل ۱۰ تا ۱۵ بار) افزایش یافته و به مدت ۲ ساعت تحت فشار رصد میشود؛ عدم افت عقربه فشارسنج کالیبره مهر تأیید رسمی بر سلامت اتصالات است.
الزامات ایمنی فردی در کارگاه: به دلیل کارکرد اتو در دمای بالای ۲۶۰ درجه، استفاده از دستکشهای کارگاهی نسوز چرمی، استقرار دستگاه بر روی پایه پایدار فلزی و پرهیز از تماس کابل برق با صفحه داغ الزامی است؛ گازهای متصاعدشده از سوختن پلیمر نباید در فضاهای بسته استشمام شوند و تهویه محیط کارگاه باید برقرار باشد.
جمعبندی؛ اجرای بینقص اتصالات با جوش لوله سبز در تأسیسات ساختمانی سیستمهای لولهکشی پلیپروپیلن با تکیه بر خاصیت همجوشی حرارتی فیوژن سوکتی، یکی از مطمئنترین روشهای انتقال آب آشامیدنی در پروژههای مسکونی و صنعتی به شمار میروند؛ با این حال، دستیابی به عمر مفید ۵۰ ساله این لولهها در گرو پایبندی به دمای کالیبرهشده ۲۶۰ درجه اتو، رعایت زمانبندی دقیق گرمایش و پرهیز مطلق از چرخش قطعات در حین اتصال است. انجام تستهای هیدرواستاتیک پیش از پوشاندن کار، تضمینکننده آرامش خاطر کارفرمایان و پایداری شبکه آبرسانی خواهد بود. در صورتی که در زمینه انتخاب سایز لقمهها، خرید انواع لوله و اتصالات پلیپروپیلن یا مشخصات فنی دستگاههای اتو سوالی دارید، کارشناسان بازرگانی آرن تجارت در بخش نظرات آماده پاسخگویی و ارائه مشاورههای تخصصی هستند.
تأمین عمده و دست اول انواع لوله و اتصالات پلیمری با استانداردهای ملی و بینالمللی
کلیه برندهای معتبر لوله و اتصالات سبز، سفید و پنجلایه تأسیساتی را همراه با مشاوره مهندسی و بهترین تخفیفات پروژهای از بازرگانی آرن تجارت مسعودی تهیه فرمایید.