 پمپ آب خانگی
 پمپ انتقال سوخت
 ست کنترل پمپ
 کارواش خانگی
 انبر پرچ
 انبر قفلی
 انبردست
 دم باریک
 سر پیچ گوشتی
 سیم چین
 متر
 شیرآلات حمام
 شیرآلات دستشویی
 شیرآلات روشویی
 سیفون ( فلاش تانک )
وبلاگ
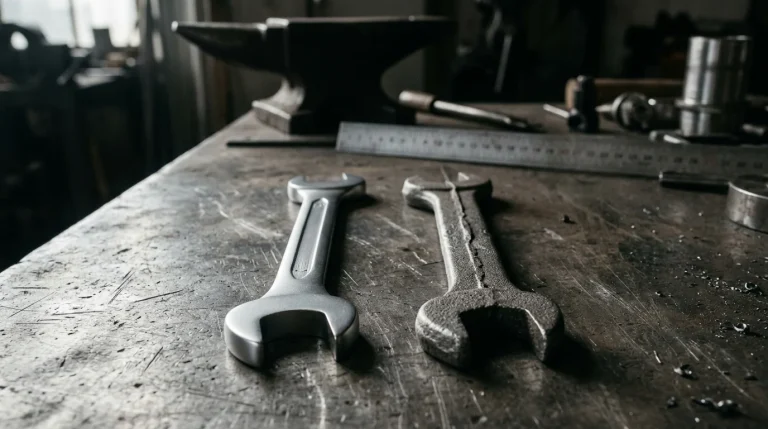
بررسی متالورژیکی و شناخت ریشهای تفاوت فولاد فورج و ریخته گری در ابزار دستی، مهمترین گام برای تفکیک تجهیزات کارگاهی بادوام از ابزارهای شکننده و بیکیفیت بازار است. شکستن ناگهانی فک آچار شلاقی یا شکستن دسته انبر قفلی تحت گشتاورهای سنگین، علاوه بر خسارت مالی، خطرات جانی شدیدی برای تکنسینها به همراه دارد. با درک ماهیت فشردگی دانهبندی در آهنگری گرم فورج و عیوب انجماد ریختهگری، سرمایهگذاری مطمئنی در خرید ابزار رقم میخورد.
| ویژگی ساختاری و متالورژی | فولاد فورج قطرهای (Drop Forged) | فولاد و چدن ریختهگری (Casting) | |
|---|---|---|---|
| آرایش خطوط جریان دانهبندی (Grain Flow) | پیوسته، فشرده و در جهت شکل ابزار | تصادفی، ناپیوسته و دندانهدار | عالی و بدون تخلخل |
| مقاومت در برابر ضربه و شوک ناگهانی | بسیار بالا بدون شکست ترد (Chipping) | پایین با احتمال ترک و شکست ناگهانی | |
| سفتی و استحکام کششی نهایی (Tensile) | تا ۱۲۰۰ مگاپاسکال پس از سختکاری | حداکثر ۵۰۰ تا ۶۵۰ مگاپاسکال | |
| تحمل گشتاورهای پیچشی مکرر (Torque) | خاصیت فنری و بازگشت به حالت اولیه | تغییر فرم پلاستیک دائمی یا لبپر شدن |
آناتومی متالورژیکی؛ آرایش دانهبندی کریستالی و حذف عیوب انجماد
ریشه اصلی در بیان تفاوت فولاد فورج و ریخته گری، در شیوه شکلگیری شبکه بلوری فلزات نهفته است. در فرآیند ریختهگری، مذاب آهن یا چدن به داخل قالب ماسهای یا فلزی ریخته میشود و با سرد شدن تدریجی منجمد میشود. در این هنگام حبابهای گازی، مکهای انقباضی و آخالهای اکسیدی در مغز قطعه به دام میافتند که نقاط تمرکز تنش را تشکیل میدهند.
۱. فرآیند آهنگری گرم قالب بسته (Closed Die Drop Forging)
در مقابل ریختهگری، شمش فولادی پیشگرمشده تا دمای ۱۱۰۰ تا ۱۲۰۰ درجه سانتیگراد در میان دو نیمه قالب فولادی سخت قرار گرفته و ضربات مهیب چکشهای هیدرولیک چند صد تنی بر آن فرود میآید. این فشار بینظیر تمامی تخلخلهای داخلی را در سطح اتمی مسدود کرده و فلز را وادار به سیلان پلاستیک در امتداد انحناهای قالب میکند.
۲. همراستایی خطوط جریان سیلان (Grain Flow Alignment)
بارزترین پدیده در فورج، جهتگیری پیوسته دانههای کریستالی برای هندسه قطعه است. مانند بافت طولی چوب که بریدن آن در امتداد الیاف دشوار است، خطوط جریان فلز فورجشده دور گلوگاه آچار، فکها و دسته میپیچند و مقاومتی حیرتانگیز در برابر برش و گشتاور پیچشی پدید میآورند که در قطعات ریختگی غیرممکن است.
۳. حذف ریزترکها و جدایش عنصری در مغز فولاد
انجماد آهسته در قالبهای ریختهگری سبب جدایش عناصر آلیاژی و تشکیل فازهای ترد سمنتیت در مرزدانهها میشود. کوبش مداوم فورج ساختار بلوری را ریزدانه (Fine-Grained) کرده و با توزیع همگن کربن، انعطافپذیری دینامیکی قطعه را در برابر خستگی مکانیکی (Fatigue) به حداکثر میرساند.
رفتار مکانیکی ابزارهای فورج در برابر گشتاور، خمش و ضربههای چکش
در تأسیسات مکانیکی و آبرسانی ساختمان، آچارها بیشترین بارهای پیچشی و ضربهای را تحمل میکنند. کرد عملی این تفاوتها در کارگاه به هنگام باز کردن مهرههای زنگزده و جامکرده آشکار میشود.
۱. رفتار فکهای آچار شلاقی و لولهگیر تحت فشار مضاعف
هنگامی که تکنسین برای باز کردن یک لوله فولادی دو اینچ زنگزده به دسته آچار لولهگیر لوله کمکی میاندازد، تنش اعمالی از مرز تسلیم ماده فراتر میرود. آچاری که از چدن ریختهگری ساخته شده باشد بدون هیچگونه انحراف قبلی با صدایی مانند شلیک گلوله به دو نیم شکسته و ترکش پرتاب میکند؛ اما آچار فولادی فورج ابتدا مقداری کمانش نشان داده و به تکنسین علامت خطر میدهد بدون آنکه متلاشی شود.
۲. دوام لبههای برنده در انبردستها و سیمچینها
فکهای انبردست و سیمچین باید در عین حفظ سختی سطحی، مغزی چقرمه داشته باشند. اگر انبر از روش ریختهگری تولید شود، با اولین تلاش برای بریدن یک سیم مفتول فولادی، لبههای آن لبپر شده یا فکها از محل پرچ مرکزی لق میشوند؛ زیرا چدن و فولاد ریختهگری خاصیت ارتجاعی لازم برای بازگشت به هندسه اولیه را ندارند.
۳. مقاومت چکشها و قلمهای تخریب در برابر شکستگی ترد
در ابزارهای ضربهای مانند کله چکش، پدیده قارچیشدن (Mushrooming) یا پرتاب پلیسههای خطرناک نتیجه مستقیم ریختهگری بودن قطعه است. در مقابل، چکشهای فورج قطرهای با عملیات حرارتی متغیر (سطح کوبنده سخت و ساقه انعطافپذیر) ارتعاشات ضربه را جذب کرده و مانع از خستگی مچ دست و آسیب فیزیکی میشوند.
| نوع ابزار کارگاهی | پیامد ساخت به روش ریختهگری (Casting) | مزیت ساخت به روش فورج قطرهای (Drop Forged) |
|---|---|---|
| آچار فرانسه و آچار شلاقی | هرز شدن دندانههای فک متحرک و شکستن فک ثابت | تحمل حداکثر گشتاور و لقی صفر رزوه تنظیمی |
| انبر قفلی و انبردست | خم شدن بازوی اهرم و لق شدن پرچ میانی | قفلشوندگی دقیق و ثبات فکها تحت بار سنگین |
| انبر پرچ و پرچکنها | شکستن مکرر سنبه کششی و ترک پوسته فک | کشش نرم میخهای استیل بدون خستگی قطعات درونی |
| سیمچین و گازانبر نجاری | پریدن لبههای برنده با بریدن اولین میخ فولادی | لبههای سختکاری القایی با برندگی ماندگار |
⚠️ هشدار ایمنی کارگاهی: پرهیز از لوله کمکی روی آچارهای ریختهگری: هرگز برای افزایش اهرم آچار از لولههای داربست یا اهرمهای بلند بر روی آچارهای بدون مارک فورج استفاده نکنید؛ تمرکز بار نقطهای روی تخلخلهای داخلی قطعات ریختگی منجر به پاشش برادههای تیز با سرعت ترکش شده و صدمات شدیدی به دست و چشم وارد میآورد.
آلیاژهای کروم وانادیوم و کروم مولیبدن در ابزارهای آرن پدیده
علاوه بر شیوه شکلدهی، درک دقیق تفاوت فولاد فورج و ریخته گری با ماهیت شیمیایی آلیاژهای به کار رفته گره خورده است. یک قطعه فورجشده با آهن معمولی اگرچه از ریختهگری بهتر است، اما برای کاربری فوقسنگین نیازمند فولادهای آلیاژی ویژه مهندسی متالورژی است.
۱. آلیاژ کروم وانادیوم (Chrome-Vanadium Steel – Cr-V)
فولاد کروم وانادیوم محبوبترین ترکیب متالورژیکی در ساخت آچارهای کارگاهی، بکسها و دستههای جغجغه است. عنصر کروم سختیپذیری عمقی، درخشندگی سطحی و مقاومت بینظیر در برابر اکسیداسیون و خوردگی اتمسفری را ارتقا میدهد، در حالی که عنصر وانادیوم ساختار دانهبندی کریستالی را در ابعاد نانومتری پالایش کرده و چقرمگی ضربهای و خاصیت الاستیک ماده را به شدت افزایش میدهد تا ابزار زیر اضافه بار به جای شکستن، اندکی تسلیم الاستیک داشته باشد. آچارهای Cr-V فورجشده در بازرگانی آرن پدیده مسعودی توانایی تحمل بارهای پیچشی سنگین را تا دو برابر فراتر از الزامات استاندارد صنعتی DIN ۳۱۱۰ و ISO ۶۷۸۷ دارا هستند و آزمونهای خستگی دورهای را با موفقیت کامل پشت سر میگذارند.
۲. آلیاژ کروم مولیبدن (Chrome-Molybdenum – Cr-Mo)؛ پادشاه ابزارهای ضربهای
در ابزارهایی که با بکس بادی و دریلهای ایمپکت پرقدرت کار میکنند، آلیاژ Cr-Mo بیرقیب است. حضور مولیبدن در کنار کروم، استحکام دمابالا و مقاومت در برابر سایش لغزشی را به شدت افزایش میدهد. فکهای انبر قفلی ۵ پری ۱۰ اینچی کانتو و سنبههای کششی انبر پرچهای صنعتی همگی از این خانواده متالورژیکی انتخاب میشوند تا دوام مادامالعمر را به نمایش بگذارند.
۳. خرید ابزارآلات دستی استاندارد و معتبر از آرن پدیده
بازرگانی آرن پدیده مسعودی با دو دهه سابقه درخشان در عرضه ابزارآلات حرفهای، تمام تجهیزات کارگاهی خود را با تضمین اصالت آلیاژ و فرآیند فورج قطرهای عرضه میکند. شما میتوانید با مراجعه به بخش تخصصی فروش عمده و جزئی ابزارآلات صنعتی آرن پدیده، ابزارهایی معتبر نظیر آچار فرانسه ۱۰ وایزاپ با فک فورج دقیق، انبر پرچ ۱۰.۵ اینچی ویهند و مدل مقاوم انبر پرچ ۹.۵ اینچی انکون را تهیه فرمایید. همچنین برای ارتقای دانش فنی کارگاهی، مطالعه مقالات کاربردی نظیر راهنمای خرید سیم چین و راهنمای خرید انبر پرچ را به تمامی تکنسینها پیشنهاد مینماییم.
پرسشهای متداول پیرامون تفاوت فولاد فورج و ریخته گری
آزمونهای متالورژیکی غیرمخرب (NDT) نظیر تست ذرات مغناطیسی (MT) و اولتراسونیک بر روی قطعات فورج کارگاهی، تضمینکننده پیوستگی صددرصدی بافت فولاد پیش از عملیات ماشینکاری نهایی است. این آزمونها هرگونه عیب انجمادی یا جدایش لایهای را کشف میکنند تا آچارهای تولیدی تحت سختترین گشتاورهای نامی کارگاهی فاقد کوچکترین ریسک شکست ناگهانی باشند.
پوششهای سطحی کروم براق، نیکل مات و فسفاته سیاه بر روی بدنه ابزارهای فولادی فورج، علاوه بر زیبایی بصری، نقشی تعیینکننده در محافظت کاتدی در برابر رطوبت و نمکهای خورنده کارگاهی ایفا میکنند. تستهای پاشش مه نمک (Salt Spray Test) نشان میدهد که ابزارهای استاندارد پوششدار توانایی تابآوری صدها ساعت در اتمسفر مرطوب بدون ایجاد زنگزدگی قرمز را دارا هستند.
بررسی فرآیند تمپرینگ (Tempering) پس از سختکاری در کوره برای دستیابی به تعادل ایدهآل میان چقرمگی ضربهای و سختی سطحی، یکی از اسرار متالورژیکی ابزارهای فورج اصیل است. حرارتدهی مجدد در دمای کنترلشده ۳۰۰ تا ۴۰۰ درجه سانتیگراد تنشهای پسماند داخلی را آزاد کرده و ساختار مارتنزیت ترد را به سوربیت ریزدانه تبدیل میکند تا آچار توانایی مقاومت در برابر شدیدترین بارهای ضربهای را کسب کند.
عملیات شاتپلاست (Shot Blasting) بر روی سطوح ابزارهای فورجشده پس از آهنگری، تنشهای کششی سطحی را به تنشهای فشاری تبدیل کرده و مقاومت خستگی ابزار را در برابر بارهای دینامیکی تناوبی در محیطهای صنعتی سنگین به حداکثر میرساند.
پرداخت نهایی دهانه آچارهای یکسر رینگی فورج با دستگاههای بروشکاری دقیق CNC، زاویه دندانههای داخلی را با تلرانس صدم میلیمتر منطبق میکند تا از لغزش آچار روی گوشههای مهرههای ششگوش تحت گشتاورهای بحرانی جلوگیری شود.
علاوه بر این، تست سختیسنجی پرتابل برینل بر روی گلوگاه و دسته آچارهای فورج، یکنواختی کامل عملیات حرارتی کوئنچ و تمپر را در تمام مقاطع بحرانی ابزار اثبات میکند تا در برابر ضربات سنگین چکش بدون کوچکترین دفرمگی پایدار بماند.
چرا ابزار ساختهشده با روش فورج (Drop Forged) از ریختهگری بسیار محکمتر است؟
در فرآیند فورج گرم، ضربات سنگین چکش مکانیکی ساختار دانهبندی کریستالی فلز را در جهت اعمال بار فشرده و همراستا میکند؛ اما در ریختهگری حبابهای هوا و تخلخلهای میکرومتری باقی میماند.
چگونه یک آچار فورج را از نمونه ریختهگری در بازار تشخیص دهیم؟
ابزارهای فورج دارای سطح صیقلی، خط درز قالبگیری بسیار باریک، صدای زنگدار شفاف هنگام ضربه آرام و معمولاً کلمه برجسته Drop Forged روی بدنه هستند.
آیا چدن داکتیل میتواند جایگزین فولاد فورج در فک آچار شلاقی شود؟
خیر؛ چدن داکتیل اگرچه نسبت به چدن معمولی نشکن است، اما در برابر گشتاورهای پیچشی سنگین لولهکشی و ضربه چکش دچار شکست ناگهانی و ترد میشود.
آلیاژ کروم وانادیوم (Cr-V) در ابزارهای فورج چه مزیتی ایجاد میکند؟
عنصر کروم مقاومت به سایش و زنگزدگی را ارتقا میدهد و وانادیوم چقرمگی و خاصیت ارتجاعی فولاد را بالا میبرد تا آچار تحت فشارهای زیاد خم شود اما نشکند.
چرا فک آچارهای فرانسه بیکیفیت سریعاً لق شده و رزوه آن هرز میشود؟
فکهای متحرک ساختهشده به روش ریختهگری سختی سطحی پایینی دارند و بر اثر فشار لبه مهرهها ساییده شده و فاصله دندانههای حلزونی پیچ تنظیم لق میگردد.
آیا فرآیند فورج آهنگری باعث افزایش قیمت ابزار دستی میشود؟
بله؛ به دلیل نیاز به پرسهای هیدرولیک چند صد تنی، قالبهای گرانقیمت فولادی و عملیات حرارتی دقیق، هزینه تولید ابزار فورج بالاتر از ریختهگری است اما عمر مادامالعمر دارد.
چه ابزارهایی الزاماً باید به روش فورج قطرهای تولید شوند؟
تمام ابزارهایی که با ضربه یا گشتاور بالا سر و کار دارند نظیر چکشها، آچار شلاقی لولهگیر، آچار فرانسه، قلمهای ساختمانی و فک انبر قفلی باید حتماً فورج باشند.
سختی راکول استاندارد برای ابزارهای دستی فولاد فورج چقدر است؟
سختی ایدهآل بدنه آچارها بین ۴۴ تا ۴۸ راکول C و برای لبههای برنده انبردست و سیمچین بین ۵۸ تا ۶۲ راکول C با سختکاری القایی است.
جمعبندی؛ ایمنی و بازدهی مادامالعمر با ابزارهای فورج آهنگری: کالبدشکافی دقیق متالورژیکی و شناخت تفاوت فولاد فورج و ریخته گری اثبات میکند که پرداخت هزینه بیشتر برای ابزارهای فورج، نه یک مخارج اضافی بلکه نوعی بیمه عمر و تضمین سرعت عمل در پروژههای صنعتی و کارگاهی است. ابزار فورج خوشدست، سبکتر و مقاومتر بوده و در شرایط بحرانی شما را تنها نخواهد گذاشت. کارشناسان آرن پدیده مسعودی همواره آماده ارائه مشاورههای تخصصی برای تجهیز جعبهابزار و کارگاههای فنی شما با برترین برندهای استاندارد جهانی هستند.
خرید انواع ابزار دستی فولاد فورج اصل با ضمانت کیفیت
فروش عمده و تکی انواع آچار فرانسه، انبر قفلی، انبر پرچ و سیمچینهای نشکن آلیاژ کروم وانادیوم در بازرگانی آرن پدیده مسعودی با بهترین قیمت بازار.